

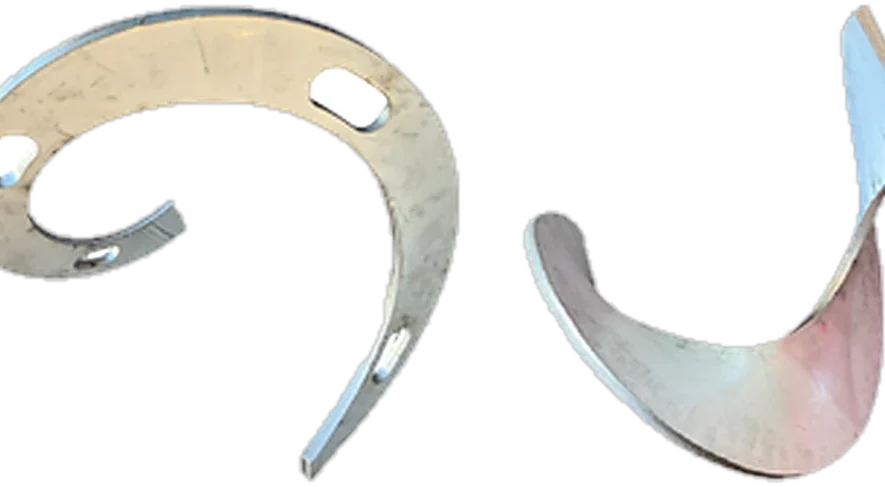
Helezon Yaprak Ölçüleri Nasıl Belirlenir?
Bir helezon konveyörün taşıma kapasitesini, ömrünü ve düzgün çalışmasını belirleyen asıl parça gövde değil, içinde dönen helezon yaprağıdır (helis ya da spiral). Bu yüzden yedek parça ararken ya da yeni bir hat kurarken en kritik bilgi helezon yaprak ölçüleridir: yanlış tek bir ölçü, doğru gövdeye takılmış bir yaprağın malzemeyi hiç taşımamasına ya da birkaç ayda aşınıp kullanılmaz hale gelmesine yol açar.
Bu yazıda bir helezon yaprağını tanımlayan dört temel ölçüyü — dış çap, iç çap, hatve (adım) ve et kalınlığı — ve bunları tamamlayan yön ile ağız sayısını birlikte ele alıyoruz. Amaç bir ölçü listesi ezberletmek değil; hangi ölçünün neyi belirlediğini ve sahada ölçü alırken en sık nerede hata yapıldığını göstermek.
Helezon yaprağı nedir, hangi ölçüler tanımlar?
Helezon yaprağı, bir mil (şaft) etrafına veya milsiz olarak sarılmış, sürekli helis biçiminde bir çelik şerittir. Döndüğünde malzemeyi oluk ya da boru içinde ileri iter. Mili olan tipe milli, ortasında şaft bulunmayan tek parça spirale milsiz helezon denir; hangisinin ne zaman doğru olduğunu milsiz helezon ne zaman gerekir yazısında ayrıntılı ele aldık. Bu iki tipin ölçü mantığı bir noktada ayrışır, ama tanımlayan parametreler ortaktır.
Bir helezon yaprağı şu ölçülerle tam olarak belirlenir:
- Dış çap — yaprağın en dış kenarının çapı
- İç çap — milli tipte mil/boru çapı, milsizde iç boşluk
- Hatve (adım) — bir tam turdaki ilerleme mesafesi
- Et kalınlığı — yaprağı oluşturan sacın kalınlığı
- Yön — sağ ya da sol el sarım
- Ağız sayısı — tek veya çift başlangıçlı sarım
- Malzeme sınıfı — karbon çelik, paslanmaz veya aşınmaya dayanıklı çelik
Bu ölçülerden biri eksik verildiğinde imalat yapılamaz; yanlış verildiğinde hat çalışmaz. Aşağıda her birinin neyi belirlediğine bakalım.
Dış çap ve iç çap: kapasitenin iki sınırı
Dış çap, yaprağın süpürdüğü hacmi ve dolayısıyla taşıma kapasitesini doğrudan belirleyen ana ölçüdür. Çap büyüdükçe aynı devirde taşınan malzeme miktarı artar, ancak yaprak ile gövde arasındaki boşluğun da o gövdeye göre doğru ayarlanması gerekir; aksi halde malzeme kenardan geri kaçar ya da yaprak gövdeye sürterek aşınır.
İç çap ise milli helezonda mil veya taşıyıcı borunun çapıdır. Burada bir denge vardır: kalın bir mil daha yüksek burulma momenti taşır ve uzun hatlarda sehimi azaltır, fakat malzemeye kalan kesit alanını daralttığı için kapasiteyi düşürür. Milsiz yaprakta merkezde şaft bulunmadığından tüm kesit malzemeye kalır; bu, lifli ve yapışkan malzemede tıkanmayı azaltan temel farktır. Dış çap ve iç çap her zaman birlikte değerlendirilir — tek başına dış çap kapasiteyi belirlemez.
Standart çap ve kesitlerin bir arada değerlendirildiği helezon konveyör sayfamızda tip bazında hangi çapın hangi uygulamaya oturduğu görülebilir; ölçüye özel imalatta bu bant projeye göre genişletilebilir.
Hatve (adım): akış hızı ve eğim ilişkisi
Hatve, yaprağın bir tam turunda kat ettiği eksenel mesafedir ve malzemenin ne kadar hızlı ilerleyeceğini belirler. Genel kabul, standart hatvenin dış çapa yakın olmasıdır; ancak hattın eğimi ve malzemenin karakteri bu ölçüyü değiştirir:
| Hatve tipi | Etkisi | Nerede kullanılır |
|---|---|---|
| Standart hatve (≈ dış çap) | Dengeli kapasite ve dolum oranı | Yatay ve hafif eğimli taşıma |
| Kısa hatve (dış çapın altında) | Malzemeyi geri kaçırmadan tutar | Dik ve yüksek eğimli hatlar, dozajlama |
| Uzun hatve (dış çapın üstünde) | Yüksek debi, hızlı boşaltma | Serbest akan, kuru dökme malzeme |
| Değişken hatve | Besleme boyunca üniform çekiş | Silo/hazne altı besleme helezonları |
Hatvenin yanlış seçilmesi, çapı doğru olan bir helezonda bile sorun çıkarır: dik bir hatta uzun hatveli bir yaprak konursa malzeme yukarı taşınmak yerine geri döner. Bu yüzden hatve, hattın eğimi ve istenen kapasite birlikte belirlenmeden dış çapı sabitlemek erken bir karardır.
Et kalınlığı ve malzeme: aşınmanın belirlediği ölçü
Et kalınlığı — yaprağı oluşturan sacın kalınlığı — kapasiteyi değil, ömrü belirleyen ölçüdür. Yaprak aslında bir sarf parçasıdır: malzeme sürekli dış kenar ile gövdeye sürtünür ve zamanla incelir. Aşındırıcı malzemede (kum, çakıl, mineral, kepekli tahıl) daha kalın kesit ya da aşınmaya dayanıklı çelik gerekir; nazik ve kuru malzemede ince kesit yeterlidir. Yaprağın ne zaman değişmesi gerektiğini ve aşınma belirtilerini helezon spirali ne zaman değişir yazısında ayrıca inceledik.
Malzeme sınıfı, et kalınlığı kararıyla iç içedir:
- Karbon çelik — genel amaçlı, aşındırıcı olmayan kuru dökme malzemede ekonomik çözüm.
- Paslanmaz çelik (304 / 316) — gıda, yem katkısı ve korozif ortamda; hijyen ve pas direnci gerektiren hatlarda.
- Aşınmaya dayanıklı çelik — kum, mineral ve yüksek aşındırıcılıkta yaprak ömrünü uzatmak için.
Aynı dış çap ve hatvede, malzeme ve et kalınlığı iki katına çıkan bir yaprak, aşındırıcı bir hatta birkaç kat daha uzun dayanabilir; bu yüzden et kalınlığı ölçüsü fiyat kadar toplam sahiplik maliyetini de etkiler.
Ölçüleri belirleyen parametreler — özet
Yukarıdaki dört ana ölçü ile tamamlayıcı parametreler bir arada şöyle özetlenebilir:
| Parametre | Ne belirler | Dikkat edilecek |
|---|---|---|
| Dış çap | Süpürülen hacim, kapasite | Gövde iç çapıyla boşluk uyumu |
| İç çap / mil çapı | Mukavemet ve kalan kesit | Kapasite ile moment dengesi |
| Hatve (adım) | İlerleme hızı, eğim uyumu | Dik hatta kısa hatve |
| Et kalınlığı | Aşınma ömrü | Malzemenin aşındırıcılığı |
| Malzeme sınıfı | Korozyon ve aşınma direnci | Gıda/korozif için paslanmaz |
| Yön ve ağız sayısı | Taşıma yönü ve çekiş düzeni | Mevcut tahrikle uyum |
Bu tablo, bir teklif isterken hangi bilgilerin hazır olması gerektiğinin de listesidir. Eksik parametre, tahmine dayalı imalat demektir.
Yön, ağız sayısı ve mevcut gövdeye uyum
Çap, hatve ve kalınlık doğru olsa bile iki ölçü daha atlanırsa yaprak işe yaramaz. Yön (sağ el / sol el sarım) malzemenin hangi tarafa taşınacağını belirler; tahrik grubunun dönüş yönüyle ters bir yaprak, malzemeyi doğru uca hiç götürmez. Ağız sayısı ise tek başlangıçlı mı yoksa çift başlangıçlı (çift ağızlı) sarım mı olduğunu tanımlar; çift ağız, aynı devirde daha üniform ve titreşimsiz bir çekiş sağlar.
Değirmen ve tahıl sektöründe özel ölçüde yaprak ihtiyacı sık görülür. Un fabrikalarında hijyen ve düşük aşınma öne çıkarken, yem fabrikalarında melaslı ve yapışkan karışımlar milsiz yaprağı ve doğru hatveyi zorunlu kılar. Konya gibi değirmen yoğun bölgelerde çoğu talep, hattı durdurmadan hızlı değiştirilebilecek ölçüye özel yedek yaprak üzerinedir.
Doğru ölçü için gereken bilgi
Uzaktan doğru helezon yaprağını belirleyebilmemiz için ihtiyacımız olanlar:
- Dış çap ve mil / boru iç çapı (mm)
- Hatve (bir tam turdaki ilerleme, mm)
- Et kalınlığı ve tercih edilen malzeme sınıfı
- Yön (sağ / sol el) ve ağız sayısı (tek / çift)
- Taşınacak malzeme ve karakteri (kuru, aşındırıcı, yapışkan, lifli)
- Hattın eğimi ve istenen kapasite; yedek parçaysa sökülen yaprağın numunesi
Elinizdeki ölçüleri veya sökülen yaprağın numunesini iletin — dış çap, hatve, et kalınlığı ve yönü birlikte teyit edip ölçüye özel imalatla aynı gün fiyat ve teslim süresi verelim.
